Si un refroidisseur d'usine est trop petit, vous verrez les températures du processus dériver chaque après-midi. S'il est trop important, le compresseur cycle trop souvent, l'efficacité à charge partielle chute et l'évaporateur peut geler. C'est pourquoi la première étape n'est pas de choisir une marque ou une puissance nominale, mais de définir la charge thermique et la température de sortie d'eau en chiffres.
Ce guide passe en revue les sept décisions qui déterminent si un refroidisseur d'eau convient à une usine : charge thermique, température de sortie d'eau, source de refroidissement du condenseur, type de compresseur, débit et pression, environnement de fonctionnement et maintenance.
1. Commencez par la charge thermique réelle
La capacité de refroidissement requise est la quantité de chaleur qui doit être évacuée de l'eau de traitement par heure. Calculez-le à partir du débit de fluide de procédé et de la différence de température : kW = débit (m3/h) x différence de température (°C) x 1,16 . En unités impériales : tonnes = GPM x différence de température (°F) / 24 .
Ne dimensionnez pas uniquement à partir du débit maximum de la pompe. Une pompe peut débiter 20 m3/h alors que le processus n’enlève que 15 m3/h, et l’eau supplémentaire masquera la véritable charge. L'approche la plus sûre consiste à mesurer la différence de température tout au long du processus en pleine production, puis à ajouter un facteur de sécurité de 10 à 20 %. Évitez les surdimensionnements supérieurs à 30 % ; cela augmente le coût initial et rend le refroidisseur instable à faible charge.
2. Décidez de la température et de la tolérance de sortie de l’eau
Les exigences de votre processus déterminent la température de sortie de l'eau (LWT), et non le refroidisseur. La plupart des processus d'usine généraux fonctionnent avec un LWT entre 7°C et 12°C. Si vous avez uniquement besoin de refroidir de l'huile hydraulique ou des moules, un LWT de 15 à 18 °C est plus efficace. Si le procédé utilise de la saumure ou du glycol, le LWT peut être compris entre -5°C et 5°C.
- 15°C à 25°C : refroidissement des moules, huile hydraulique, soudeurs et refroidissement de confort.
- 7°C à 12°C : eaux de procédé générales, réacteurs et boucles CVC industrielles.
- -5°C à 5°C : boucles de glycol ou de saumure pour réacteurs basse température et stockage frigorifique.
Une fois que vous avez réparé le LWT, vérifiez à quel point il doit être fermement maintenu. Un processus nécessitant /-0,5°C nécessitera un réservoir tampon et un détendeur parfaitement adapté, et pas seulement un refroidisseur plus grand. Un réservoir tampon dimensionné pour 3 à 5 minutes de débit de pompe est un moyen simple de réduire les cycles courts.
3. Choisissez un condenseur refroidi par air ou par eau
Le condenseur est l’endroit où le refroidisseur rejette la chaleur vers l’extérieur. Les machines refroidies par air sont plus faciles à installer et ne nécessitent aucun traitement de l’eau. Les machines refroidies à l'eau sont plus efficaces dans les usines chaudes et peuvent être associées à une tour de refroidissement ou à une boucle d'eau d'usine existante.
| Article | Refroidi par air | Refroidi par eau |
|---|---|---|
| Mise en place | Rapide et autonome | Nécessite une tour de refroidissement ou de l’eau de ville |
| Énergie à charge partielle | Bon dans les climats doux | Mieux dans les climats chauds ou chauds toute l’année |
| Entretien | Nettoyer régulièrement le serpentin du condenseur | Contrôlez le tartre, les algues et la qualité de l’eau |
| Espace | Nécessite une zone de circulation d’air extérieur | Empreinte intérieure et espace de la tour |
| Bruit typique | Le bruit du ventilateur est plus élevé | Principalement du bruit de pompe et de tour |
Si l'air de l'usine est poussiéreux, un condenseur refroidi par air en forme de V avec des ailettes revêtues est généralement plus facile à nettoyer qu'une unité horizontale.
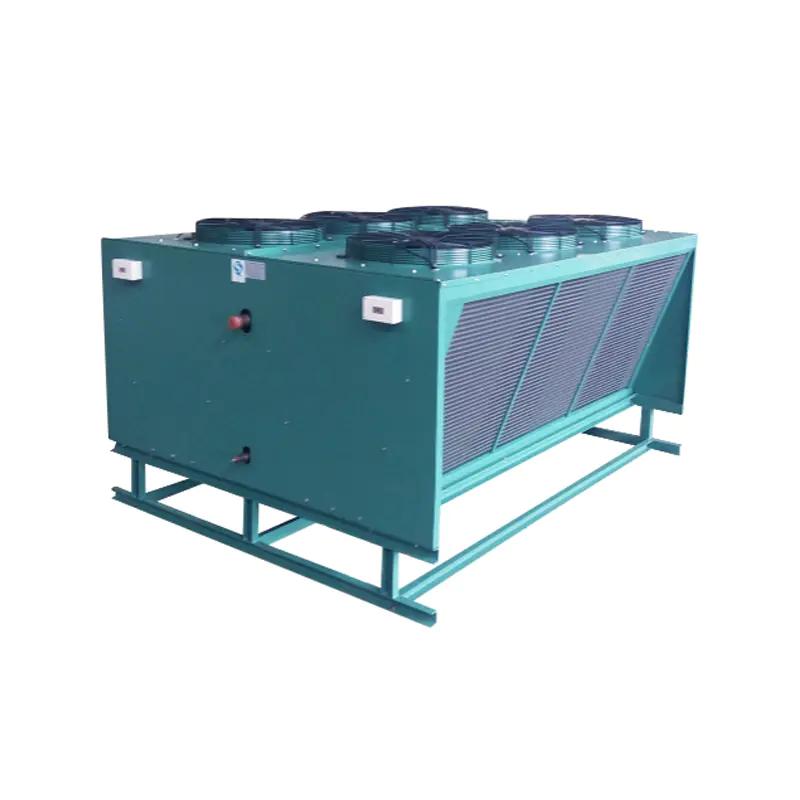 Condenseur refroidi par air de type V avec ailettes à revêtement résistant à la corrosion Ce condenseur refroidi par air en forme de V convient aux environnements d'usine poussiéreux où l'accès au nettoyage est important. Ses ailettes revêtues et sa coque en acier phosphaté sont conçues pour résister à la corrosion et simplifier la maintenance. Voir le produit →
Si vous décidez d'utiliser le refroidissement par eau, spécifiez la température d'entrée de l'eau du condenseur entre 25°C et 32°C, et vérifiez le débit requis et la perte de charge admissible.
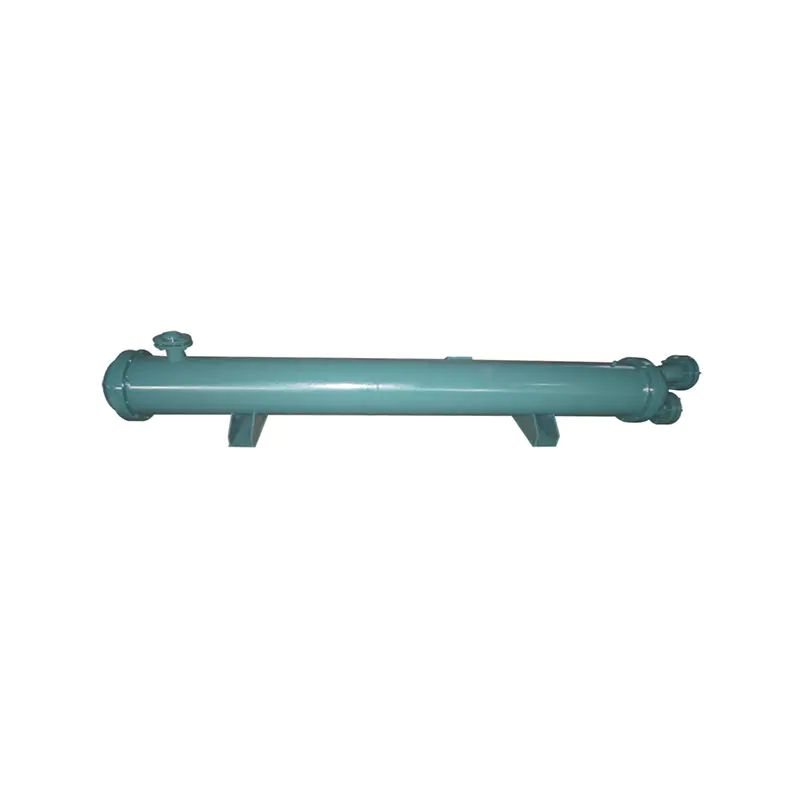 Condenseur refroidi à l'eau à coque et tube avec bouchon de sécurité L'eau s'écoule à l'intérieur de tubes en cuivre filetés extérieurement tandis que le réfrigérant se condense entre eux. Cette conception compacte offre un échange thermique efficace et le bouchon fusible de sécurité offre une protection contre la surpression. Voir le produit →
4. Adaptez le compresseur à la plage de capacité
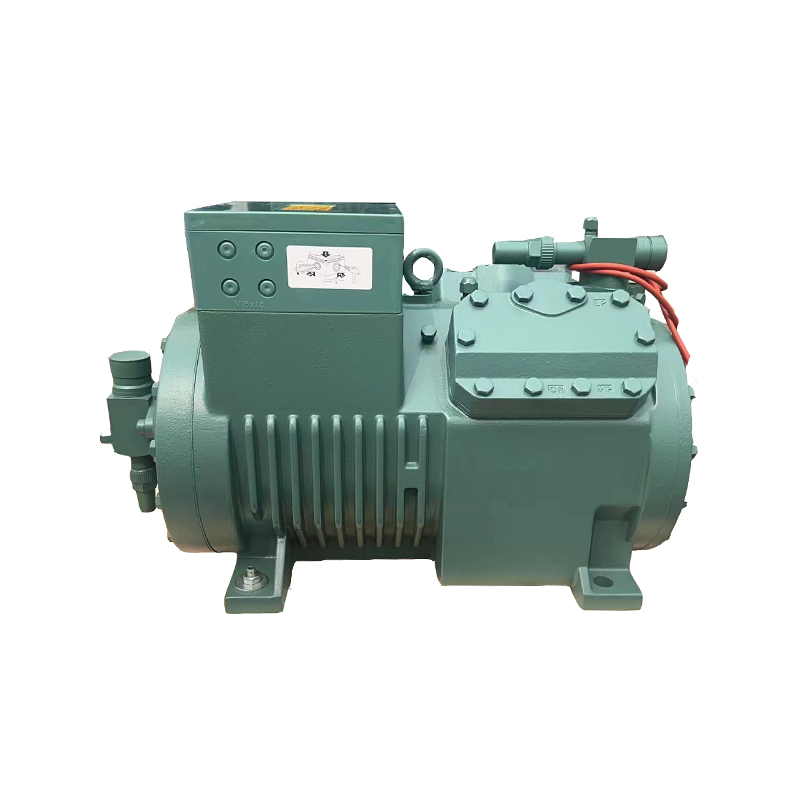
Le compresseur d'un refroidisseur d'usine doit fournir une capacité constante à pleine charge tout en conservant un contrôle fluide au minimum de production. Les compresseurs Scroll sont courants jusqu'à environ 30 tonnes ; les compresseurs à vis couvrent la plupart des applications de 30 à 300 tonnes ; les compresseurs alternatifs semi-hermétiques offrent une capacité flexible et un entretien facile.
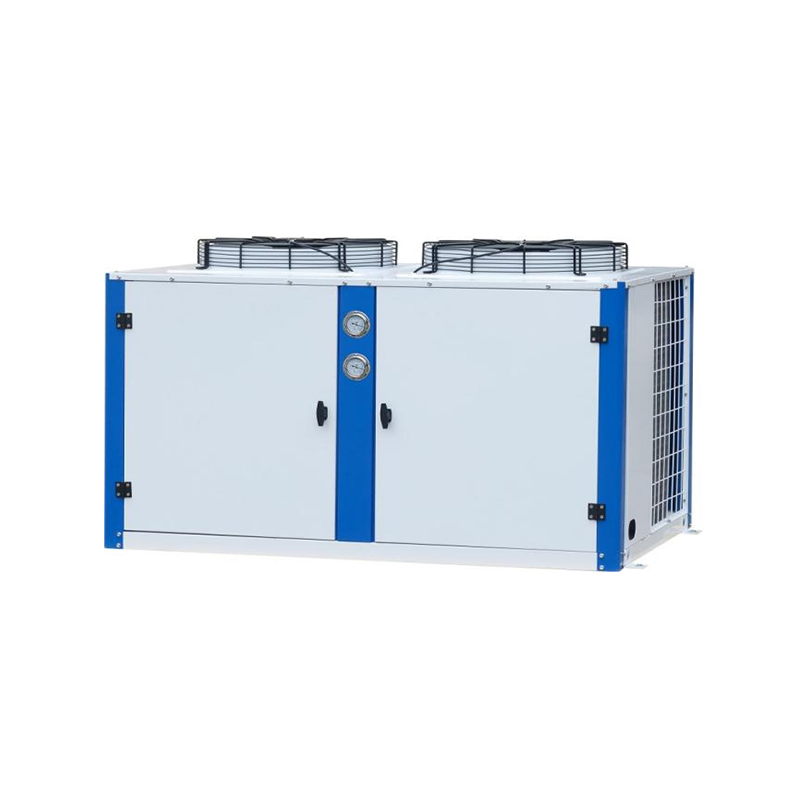
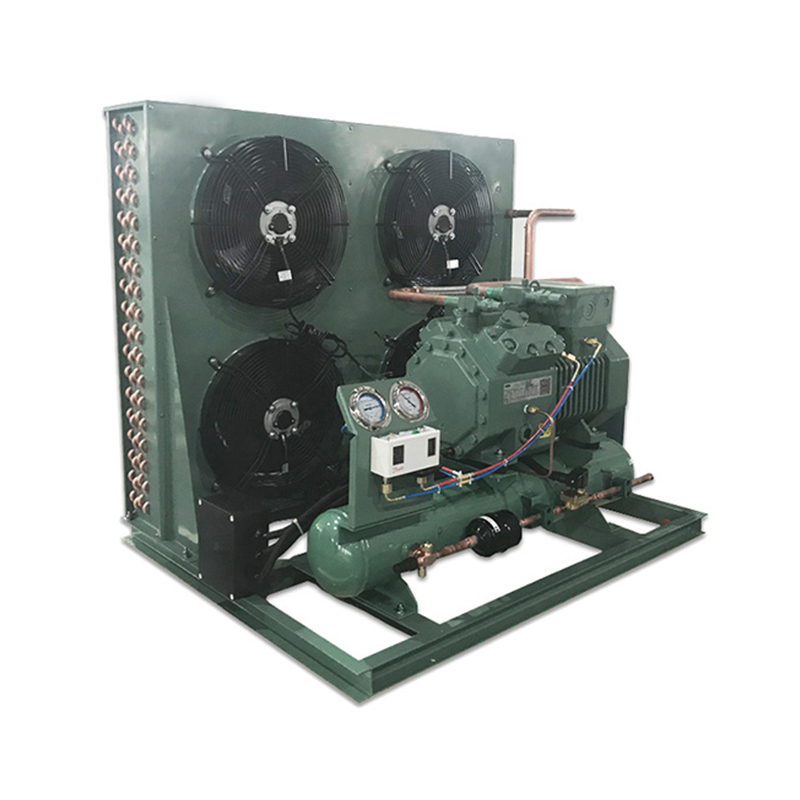
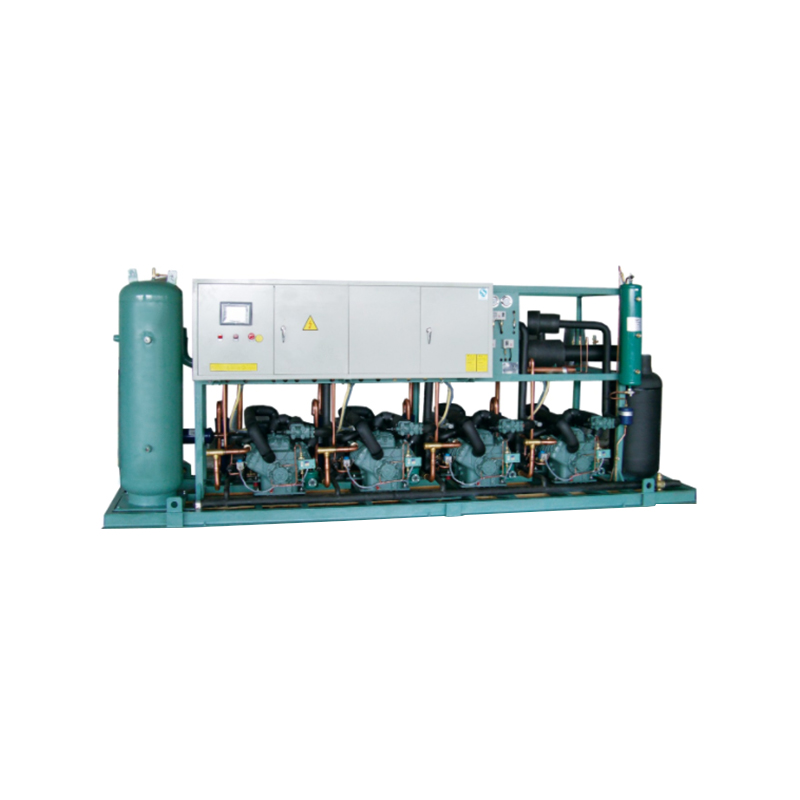
Pour les machines refroidies à l'eau, une unité de condensation refroidie à l'eau pré-assemblée permet de gagner du temps d'ingénierie car le compresseur, le contrôle de l'huile, les régulateurs de pression et le réservoir sont déjà adaptés. Ceci est particulièrement utile lorsque vous souhaitez une mise en page facile à entretenir.
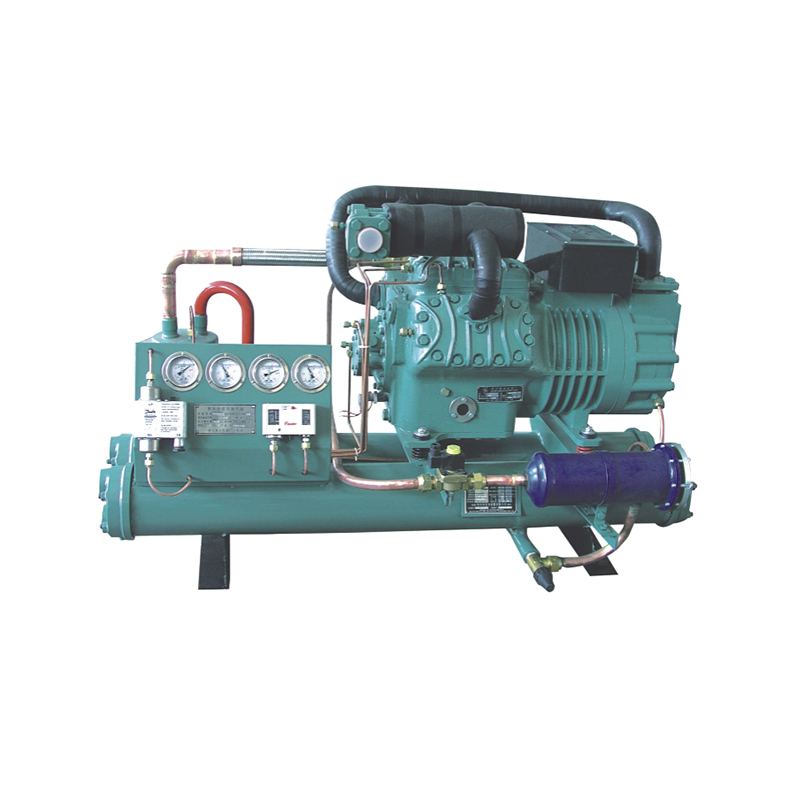 Unité de condensation refroidie à l'eau avec des composants adaptés Cette unité de condensation refroidie à l'eau pré-assemblée associe le compresseur, l'évaporateur, le détendeur et les commandes. Il convient aux installations techniques nécessitant une forte capacité de refroidissement et une consommation d’énergie réduite. Voir le produit →
Quelle que soit la capacité que vous choisissez, exigez des données de performances dans des conditions nominales standard ainsi qu'à votre LWT et à la température ambiante réelles. Une machine de 100 tonnes évaluée aux conditions AHRI ne peut produire que 80 tonnes par une chaude après-midi si le condenseur est sous-dimensionné.
5. Vérifiez le débit de la pompe et la chute de pression
Un refroidisseur n'est pas seulement un compresseur et un condenseur ; le système hydraulique décide si vous atteignez la valeur de consigne. Vous avez besoin d'un débit suffisant pour créer une différence de température sensible, mais pas au point que l'évaporateur soit affamé ou érodé.
Utilisez ce contrôle rapide du débit d’eau : m3/h = kW requis / (différence de température (°C) x 1,16) . Pour une charge de 100 kW à un delta-T de 5°C, il faut environ 17,2 m3/h. Demandez au fournisseur la chute de pression côté eau de l'évaporateur à ce débit. Si la chute est supérieure à 70 kPa, le choix de votre pompe et le coût de la tuyauterie commencent à grimper.
N'oubliez pas le réservoir tampon. Si le plus petit changement de production crée une faible charge thermique, le refroidisseur effectuera un cycle court sans volume tampon. Une règle simple est de 3 à 5 minutes de débit de pompe à pleine charge.
6. Vérifiez l'environnement d'exploitation
Le même modèle de refroidisseur peut fonctionner de manière très différente dans deux usines. Les condenseurs refroidis par air doivent être installés là où l’air chaud évacué ne peut pas recirculer. Dans une usine à toit bas ou fermée, la pression de condensation augmente, la capacité diminue et l'énergie par tonne augmente.
- Température ambiante supérieure à 40°C : réduisez la capacité refroidie par air ou choisissez le refroidissement par eau.
- Altitude supérieure à 1 000 m : une densité d'air plus faible réduit le flux d'air ; ajuster la sélection du ventilateur et du compresseur.
- Air agressif : Les lignes de sel côtier, de vapeur chimique et de placage nécessitent des ailettes revêtues et des panneaux résistants à la corrosion.
- Pose intérieure : prévoir une évacuation canalisée ou un condenseur à distance.
Un condenseur de type V distant peut être séparé de la zone du compresseur, ce qui est utile lorsque l'usine manque d'espace ou est lourde de poussière.
7. Comparez l’efficacité à charge partielle, pas seulement le tonnage à pleine charge
Les usines fonctionnent rarement à 100 % toute l’année. Un refroidisseur de 0,9 kW/tonne à pleine charge mais un mauvais contrôle du déchargement peut consommer plus d'énergie qu'une unité à pleine charge légèrement inférieure qui suit bien la charge partielle. Comparez l'IPLV lorsqu'il est disponible et demandez des données à 25 %, 50 %, 75 % et 100 % de charge.
Le coût d’exploitation sur cinq ans est généralement bien supérieur au premier prix d’achat. Le tableau ci-dessous montre une répartition typique des coûts sur dix ans pour un refroidisseur d’eau d’usine.
Utilisez cette répartition pour justifier un condenseur à plus haut rendement ou une pompe à vitesse variable si le retour sur investissement est inférieur à deux ou trois ans.
8. Plan de contrôle et de maintenance
Les refroidisseurs d'eau d'usine fonctionnent souvent sans surveillance, c'est pourquoi les composants de protection décident si un petit défaut se transforme en panne de compresseur. Un interrupteur de débit, un contrôleur haute/basse pression, un thermostat antigel et un moniteur de phase devraient être standard. Comportement à faible pression de condensation est important en hiver, car un refroidisseur déchargé peut perdre le retour d'huile et geler l'évaporateur.
Les blocages dans le filtre déshydrateur, le détendeur ou la conduite de retour d'huile sont des causes courantes de perte de performances. Diagnostiquer systématiquement blocage du pipeline est plus rapide que de changer de pièces au hasard. Pour les systèmes refroidis par eau, le programme de maintenance doit commencer par le traitement de l'eau, et non par les fuites de réfrigérant.
Liste de contrôle de sélection finale
Avant de demander des devis, inscrivez les chiffres suivants dans une seule fiche technique :
- Capacité requise en kW ou en tonnes, y compris un facteur de sécurité de 10 à 20 %.
- Température de sortie de l’eau et tolérance autorisée.
- Type de condenseur : condenseur refroidi par air, refroidi par eau ou à distance.
- Type et puissance nominale du compresseur dans vos conditions de fonctionnement réelles.
- Débit de l’évaporateur et perte de charge maximale.
- Volume du réservoir tampon et tête de pompe.
- Température ambiante de conception et facteur d'altitude.
- Efficacité à charge partielle et heures de fonctionnement annuelles prévues.
Un refroidisseur d'eau est un atout à long terme. Lorsque vous documentez ces détails, les fournisseurs peuvent proposer des équipements compatibles et vous pouvez comparer en fonction du coût du cycle de vie plutôt que uniquement du prix d'achat.
Foire aux questions
De quelle taille de refroidisseur d’eau ai-je besoin pour une usine ?
Mesurez la charge thermique réelle du processus avec le débit x la différence de température, puis ajoutez 10 à 20 % de sécurité. En règle générale, 1 tonne de refroidissement équivaut à environ 3,5 kW. Pour le refroidissement hydraulique, utilisez la quantité de puissance d’entrée du moteur qui se transforme en chaleur.
Dois-je choisir un refroidisseur à air ou à eau ?
Le refroidissement par air est plus simple et coûte moins cher à installer. Le refroidissement par eau est plus efficace dans les grandes usines ou dans les climats chauds, mais il nécessite une tour de refroidissement, un traitement de l'eau et davantage d'entretien de la tuyauterie.
Une unité de condensation peut-elle être utilisée pour construire un refroidisseur d’eau en usine ?
Oui. Une unité de condensation avec un condenseur et un évaporateur refroidis à l'eau correspondants constitue le cœur d'un refroidisseur. Demandez au fabricant d'évaluer ensemble l'unité de condensation, l'évaporateur et les commandes à la température de votre eau de sortie.